





















































Asztali és szalagfűrészek
Az asztali fűrész egyenes hossz- és keresztvágásokat ejt lapokban és lécekben, a szalagfűrész pedig íveket, hasítást, valamint acélprofilokat és csöveket is elbír. Az asztalinál a vágásszélesség és a hasítóék dönt, amely nyitva tartja a vágatot és megelőzi a visszacsapódást. A szalagfűrésznél a vágósebesség a kulcs, mert a fa nagyjából nyolcszáz méter percenként megy, a fém pedig körülbelül tízszer lassabban. Acélhoz bimetál szalag való, amelynek fogosztását a falvastagsághoz választjuk.

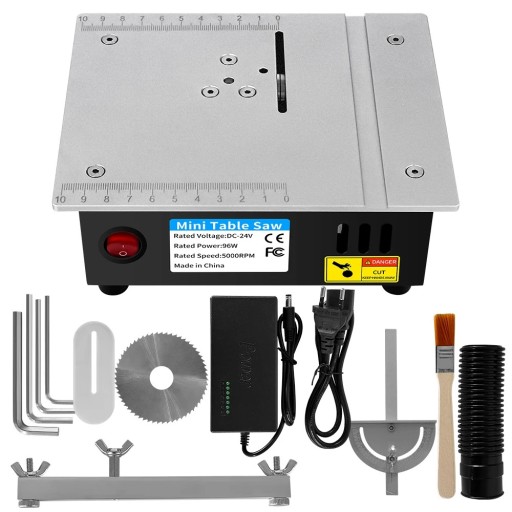
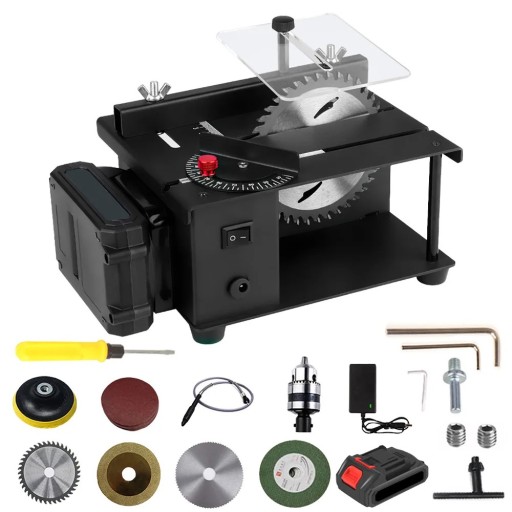
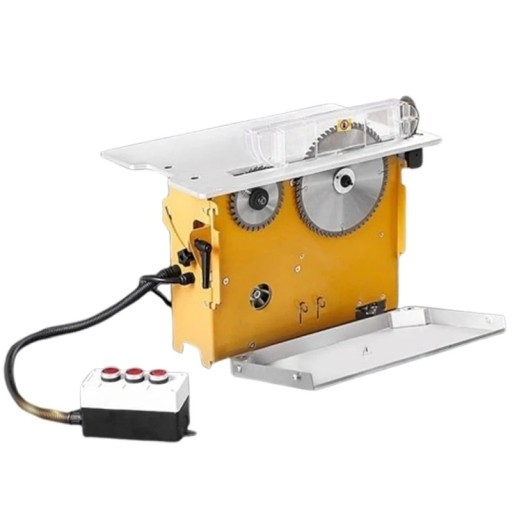

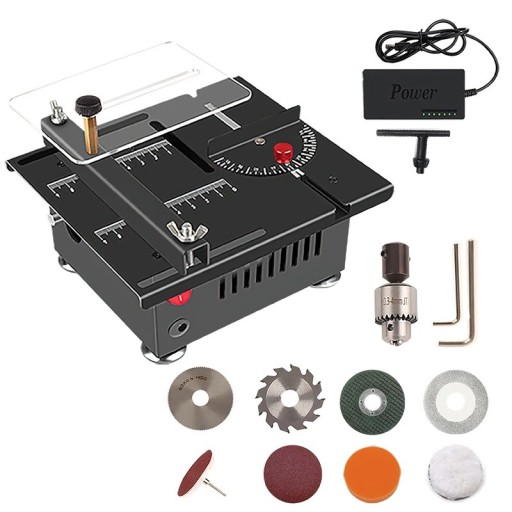
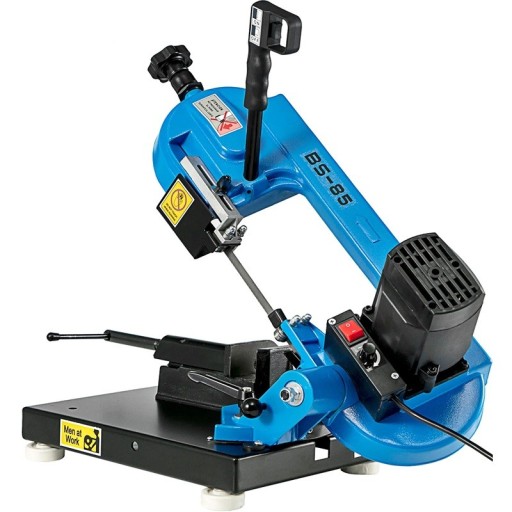
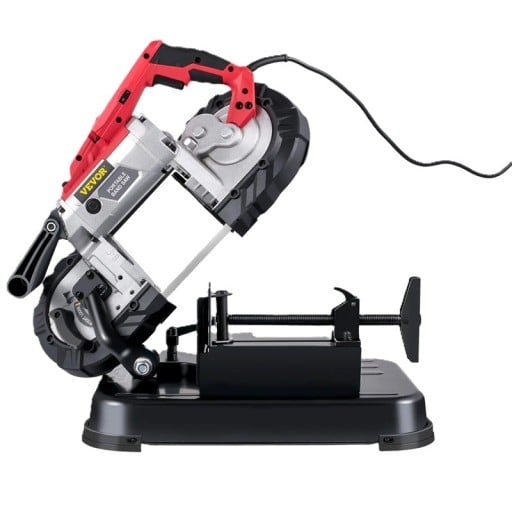
Asztali és szalagfűrészek
Az asztali és a szalagfűrészben az a közös, hogy a gép áll, és a munkadarab mozog. Az asztali fűrésznél a lapból kiálló tárcsa egyenes hossz- és keresztvágásokat ejt deszkában, lapban és lécben. A szalagfűrészen végtelenített szalag fut két kerék között, ezért íveket, hasítást, valamint acélprofilokat és csöveket is elbír. Mindkét gép hordozható változata befér az autóba, és gyakran állvány nélkül árulják, azt külön kell megvenni.
Az asztali fűrésznél a legfontosabb a vágásszélesség, vagyis a tárcsa és a párhuzamvezető közti távolság a szélső állásban. A hatvan centiméter körüli gépek egy építőlap felét átvágják, a kisebb hordozható modellek hamarabb véget érnek és inkább lécekhez valók. A második adat a derékszögben mért vágásmélység, ami 210 mm-es tárcsánál 65 mm körül alakul. A percenkénti négyezer körüli fordulat elég fához és műanyaghoz, fémhez az adott anyagra való tárcsa kell.
Az asztali fűrésznél a leggyakoribb baleset a visszacsapódás, amikor a vágat a tárcsa mögött összeszorul és a deszka a kezelő felé repül. Ezt akadályozza meg a hasítóék, amely nyitva tartja a rést és a tárcsával együtt mozog magasságállításkor is. A felső védőburkolat és a visszacsapódás elleni körmök levehetők, de rendes vágásnál semmi okuk levéve lenni. Az utolsó néhány centimétert mindig tolórúddal toljuk át, sosem kézzel a tárcsa mellett.
A szalagfűrésznél a vágósebesség dönt, mert a fa és a fém teljesen más értéket kíván. A fa elbírja a percenként nyolcszáz méter körül futó szalagot, a lágy fém nagyjából százon megy, a rozsdamentes pedig még lassabban. Ezért van a fémvágó szalagfűrészeken fokozatmentes szabályozás, míg a faipariaknak két fokozat is elég. Az átmenő magasság azt mondja meg, milyen vastag anyag fér el a szalag alatt, hordozható fémvágó gépeknél többnyire 125 mm körül.
Fémhez bimetál szalag való, mert a lágy hát bírja a kerekeken való hajlást, a kemény fogak pedig kitartanak az acélban. A fogosztást a falvastagsághoz választjuk, vékony csőnél legalább három fognak kell fognia, különben a fog kitörik. Az anyagot satu tartja, a vágást pedig nyomás nélkül vezetjük, mert a szalag maga adja a tempót, és rányomással csak tönkretesszük.