





















































Fúvókák és tisztítás 3D-nyomtatáshoz
A fúvóka a nyomtató leggyorsabban kopó alkatrésze, és az állapota minden nyomaton meglátszik. Találsz itt sárgaréz, edzett és rubin fúvókákat 0,2-től 0,8 mm-ig, szilikonzoknit a hotendre, valamint tisztítótűket, tisztítófilamentet és kefét. Válassz a nyomtatód menete, a nyomtatott anyag és a kívánt átmérő szerint.











Fúvókák és tisztítás 3D-nyomtatáshoz
A néhány tized milliméteres furat dönti el, milyen gyorsan nyomtatsz és milyen finom részletet kapsz. Az elkopott vagy eltömődött fúvóka szivárgással, kimaradó rétegekkel vagy azzal jelez, hogy hirtelen semmi nem jön ki belőle — a csere pedig pár percig tart.
A fúvóka anyaga a filament szerint: a sárgaréz vezeti a hőt a legjobban, és PLA-hoz, PETG-hez és ABS-hez ideális, csakhogy a szén- vagy üvegszálas koptató anyagok egyetlen tekercs alatt kikoptatják. Azokhoz edzett acél vagy rubin-, illetve karbidhegyű fúvóka való, amely kibírja, bár a hőt valamivel rosszabbul vezeti. Az átmérőnél egyszerű az arány: 0,2 és 0,3 mm a finom részletekhez és a lassú nyomtatáshoz, 0,4 mm az univerzális, 0,6 és 0,8 mm a gyors és erős alkatrészekhez, ahol a részlet nem számít.
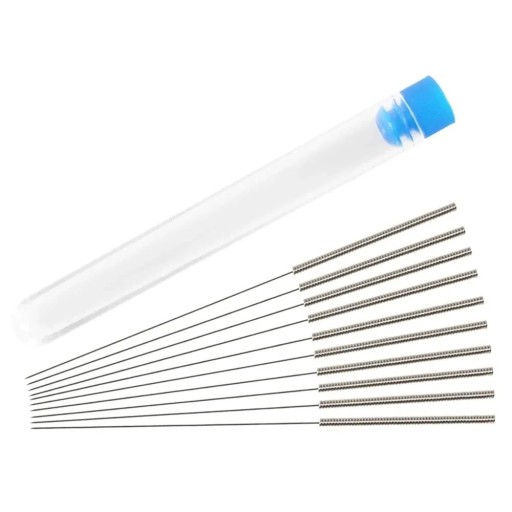
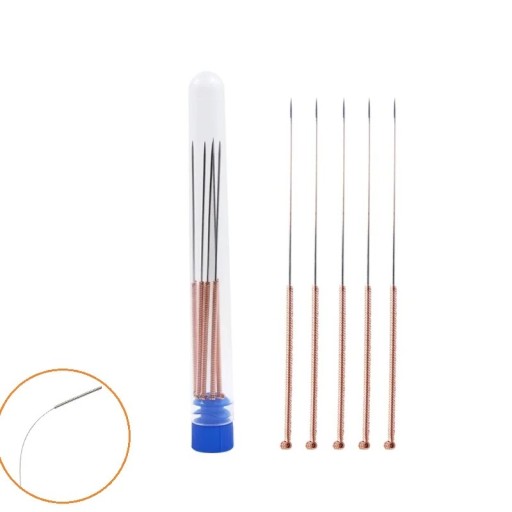
A tisztítást és az átjárhatóságot a fúvóka átmérőjéhez illő tisztítótűk, a tisztítófilament, amellyel átnyomod az előző anyag maradékát, és a kívülre ráégett műanyaghoz való sárgaréz kefék oldják meg. A szilikonzokni a hotend körül stabilan tartja a hőmérsékletet, és nem engedi, hogy műanyag rakódjon rá.
Vásárlás előtt ellenőrizd a menet típusát és a fúvóka hosszát — az MK8, az E3D V6, a Volcano és a Bambu Lab rendszere nem cserélhető egymással, és a méret egy márkán belül is eltér. A fúvókát melegen húzd meg, különben a kötés nem tömít és az anyag a menet mellett szivárog. Dolgozz óvatosan: a hotend kikapcsolás után még sokáig olyan forró, hogy megéget, ezért használj fogót és kesztyűt, és tartsd magad a gyártó útmutatójához.